
食品工場用金属検出機は、HACCP基準で義務付けられた品質管理装置であり、製品を包装する前に製品中の金属異物(鉄、ステンレス、アルミニウム)を検出するのに役立ちます。適切な設置プロセスは検出感度と装置の寿命に直接影響します — 位置や電磁ノイズに関する小さなミスが、検出率を98%から60%に低下させる可能性があります。本記事では、ベトナムの食品事業者向けに、現地調査から実際の運用までの5ステップの導入方法を詳しく解説します。
金属検出機の設置プロセスとは?

食品工場用金属検出機の設置プロセスとは、現地調査、コンベア統合レイアウトの設計、機械・電気の設置、感度校正、そして運用と定期点検に至る一連の技術的ステップです。目的は、誤検出や製品の見逃しを生じさせることなく、最小サイズの金属異物(通常Fe 0.5-1.5 mm、SUS 1.0-2.5 mm)を検出できることを保証することです。
セキュリティ用のハンディ金属検出機とは異なり、食品工場向けの産業用金属検出機は平衡コイル(balanced coil)方式または多周波数(multi-frequency)方式の原理で動作します。装置は通常、製品を搬送するコンベアに直接統合され、設置環境には大きな振動がなく、電磁ノイズが低く、固定された金属構造物との安全距離が最低30-50 cmであることが求められます。
ステップ1:現場調査と設置環境の評価
関連製品


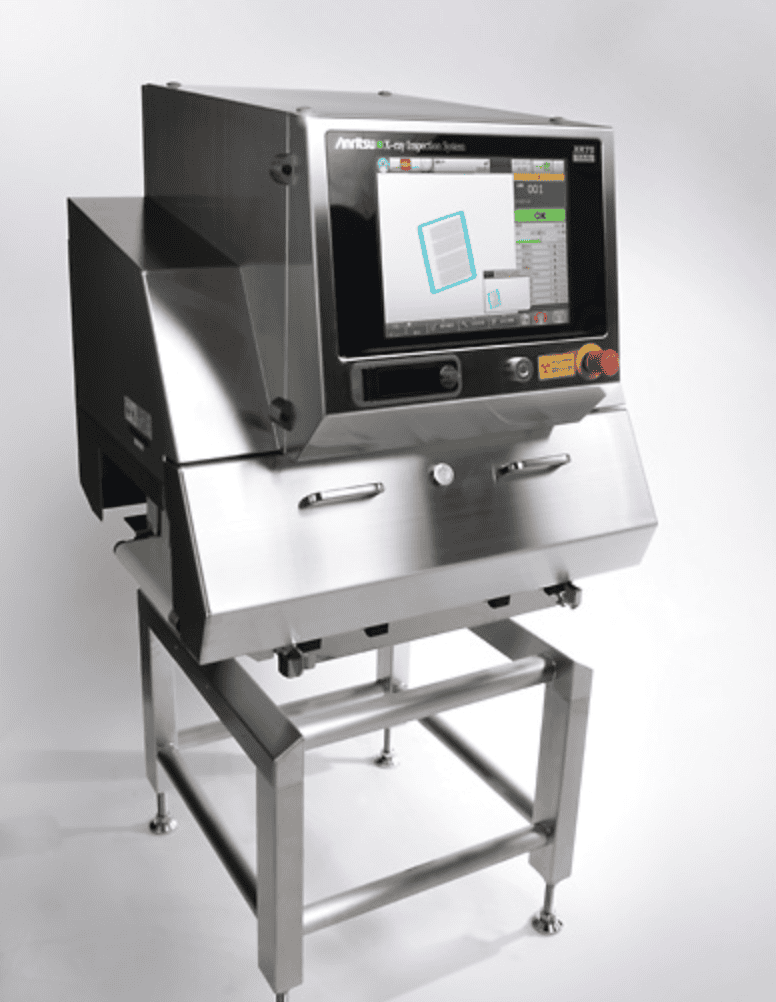

現場調査は最初のステップであり最も重要な工程で、設置作業の成功の70%を左右します。技術者は空間を測定し、電磁ノイズ源を特定し、床の振動を評価し、既存の電気系統を確認する必要があります。
具体的に確認すべき要素:
- 金属構造物との距離:金属検出機は、信号干渉を避けるため、壁、鉄柱、隣接するコンベアから最低0.5〜1 m離す必要があります。工場に厚い鉄骨構造がある場合は、磁気シールド板を追加で補強する必要が生じることがあります。
- 電磁ノイズ源(EMI):インバータ、大出力モータ、溶接機、電子レンジとの距離を確認します。安全距離は最低2〜3 mです。満たない場合は、EMIフィルタを追加で設置するか、機器を移設する必要があります。
- 床の振動:専用機器で振動を測定します。許容しきい値は通常0.5 mm/s未満です(ISO 10816規格による)。振動が高すぎると、誤警報が継続的に発生します。
- 電気系統:安定した電源(220V ±10%)、規格に適合する接地線(抵抗 < 4Ω)を確認します。欠相や電圧降下は検出結果を狂わせる可能性があります。
実際の事例:カントーの水産加工工場で、技術者が既存のコンベアがプーリーの摩耗により1.2 mm/sの振動を生じていることを発見しました。プーリーを交換して再調整した後、振動は0.3 mm/sまで低下し、金属検出機は0.8 mm Feの感度で安定して稼働しました。
ステップ2:レイアウト設計と設置位置の選定

調査結果に基づき、技術者は金属検出機を生産ラインに統合するレイアウトを設計します。最適な設置位置は通常、最終加工工程の後かつ包装前であり、製品が形状を整え、変形しにくい場所です。
位置選定の原則:
- 切断・スライス機の後: 前に設置すると、切断刃からの金属片が検出後に製品へ落下する可能性があります。
- 包装機の前: 製品が包装に入る前に検査済みであることを確保し、異物検出時の包装材の無駄を避けます。
- 他のコンベアとの隔離: 金属製品(例:ステンレストレイ)を搬送するコンベアと並行または重複して設置しないでください。
- 適切な高さ: コンベア面から検出コイルまでの高さは、製品が均一な磁界領域を通過するように確保する必要があります(通常、機種により10〜20 cm)。
実際には、多くのベトナムの食品工場が、耐ノイズ性が高く統合しやすいことからMettler Toledo Safelineシリーズの金属検出機を選定しています。レイアウトは通常、長さ1〜2 mの投入コンベア、検出領域、不良品排除機構(reject armまたはair blast)を備えた排出コンベアで構成されます。
ステップ3:機械的設置と電気配線

レイアウトが確定したら、機械的設置を進めます。検出機をコンベアフレームに固定し、高さと平行度を調整し、電源および信号ケーブルを接続します。この工程には、品質管理機器に関する経験を持つ機械技術者が必要です。
詳細な設置手順:
- 検出機の固定: M10〜M12のボルトを使用し、トルク40〜50 Nmで締め付けます。運転時に機器がずれないことを確保してください。
- コンベアの調整: コンベアは検出コイルの中心を通過する必要があり、最大偏差は±2 mmです。レーザー定規で確認してください。
- 電気配線: 3×1.5 mm²以上のケーブルを使用し、専用の接地を設けます。インバータやモータ始動器と電源を共用しないでください。
- 信号配線: 検出機からPLCまたは制御盤への信号ケーブルを接続します。シールドケーブルを使用し、電源ケーブルと並行して配線することを避けてください。
- 安全確認: 絶縁抵抗(> 1 MΩ)を測定し、漏電を確認し、非常停止スイッチが動作することを確保します。
よくある誤りは、他の機器と共通接地することであり、グラウンドループによるノイズを引き起こします。解決策:金属検出機専用の接地バーを使用し、電力系統から絶縁してください。
ステップ4:校正と感度検査

校正は金属検出機の精度を決定する工程です。技術者は標準的なサイズと材質(Fe、SUS、Al)のテストピースを使用して検出閾値を設定します。メーカー推奨の8点または24点検査手順が必須基準です。
校正の手順:
- テストピースの選定: HACCPまたはFDA基準のテストピースセットを使用します。一般的なサイズ:Fe 0.8 mm、SUS 1.2 mm、Al 1.5 mm。
- 8点検査: コンベア上の8箇所(4隅+各辺の中間4点)にテストピースを置き、各位置で3回ずつ通します。検出機は100%の回数で検出する必要があります。
- 24点検査: 24箇所(コンベア幅方向に沿って6行×4列に均等分割)に拡張します。BRCまたはIFS認証を取得する工場にはより厳格な要件となります。
- 閾値の設定: テストピースを検出しつつ、実製品で誤警報を発生させないように感度を設定します。通常、最小テストピースサイズより10〜20%低い閾値を選択します。
- 結果の記録: 校正記録を保存します。日時、実施者、各点の結果、確認署名を含めます。
例:Mettler Toledo Safelineの金属検出機では、8点検査に約15〜20分、24点検査に45〜60分かかります。食品工場は始業時および製品切替えごとに検査を実施する必要があります。
ステップ5:試運転と従業員トレーニング

キャリブレーション後、実際の製品を使用して1~2シフトの生産で試運転を行います。誤警報率、コンベア速度、信号の安定性を観察します。同時に、運用担当者に対して始業時の点検手順、警報発生時の対応、基本的なメンテナンスについてトレーニングを実施します。
トレーニング内容:
- 始業時点検:従業員は生産開始前に標準テストピースを使用した8点チェックを実施する必要があります。結果はログブックに記録します。
- 警報への対応:装置がエラーを報知したら、コンベアを停止し、排除された製品を取り出し、ハンディ検出器で確認し、情報(製品コード、時刻、異物の種類)を記録します。
- 日常メンテナンス:検出コイルの清掃、コンベアの偏りがないかの確認、必要に応じてボルトの増し締めを行います。3か月ごとの定期メンテナンスでは、抵抗値の確認、潤滑油の交換を実施します。
- よくあるトラブルへの対応:製品の湿気、コンベアからの磁気ノイズ、またはテストサンプルの紛失による誤警報。装置のリセット方法と技術担当者への連絡方法を指導します。
工場からの事例:ビンズオン省の菓子製造工場では、金属検出機の設置と従業員トレーニングの後、最初の1か月で異物検出率が65%から97%に向上しました。始業時点検の指導を受けた従業員が、切断刃から発生した1.0 mmのステンレス片を timely に発見し、500 kgのロットの回収を回避できました。
金属検出機の設置プロセス概要表
| ステップ | 主な内容 | 所要時間(予定) | 技術要件 |
|---|---|---|---|
| 1. 調査 | 測定、EMI・振動・電気の確認 | 1~2日 | 専用測定機器(オシロスコープ、振動計) |
| 2. レイアウト設計 | コンベア統合図の作成、設置位置の選定 | 1日 | CADソフトウェア、生産ラインに関する知識 |
| 3. 機械・電気設備の設置 | 装置の固定、配線接続、安全確認 | 2~3日 | 資格を有する機械工、電気工 |
| 4. キャリブレーション | 8/24点チェック、しきい値の設定 | 1日 | 標準テストピース、キャリブレーション記録書 |
| 5. 試運転・トレーニング | 試運転、従業員トレーニング、KPIの記録 | 2~3日 | トレーニング資料、点検ログブック |
食品工場の金属検出機設置におけるよくある失敗
以下は、金属検出機の性能低下や生産の中断を引き起こす5つの一般的な失敗です:
- EMI調査の省略:多くの工場がインバータやモーターの近くに検出機を設置し、誤警報が頻発します。解決策:設置前にEMI調査を実施し、必要に応じて移設します。
- コンベアの調整不足:コンベアの偏心により製品が均一な磁場領域を通過せず、感度が低下します。毎月レーザー距離計で確認します。
- 他の機器との電源共有:電圧ノイズを引き起こし、信号を乱します。常に安定化装置付きの専用電源を使用します。
- 始業時点検の不実施:従業員が8点チェックを省略し、装置が校正を失っても気づきません。必須手順を設定し、署名による確認を行います。
- 定期メンテナンスの不実施:検出コイルの汚れ、ボルトの緩み、ケーブルの内部断線。3か月ごとのメンテナンスを計画し、記録簿に記載します。
食品工場における金属検出機の設置プロセスに関するFAQ
食品工場の金属検出機の設置プロセスにはどのくらいの期間がかかりますか?
調査から試運転までの総期間は、通常7~10日間です。ラインの複雑さや設置場所の条件によって異なります。内訳は、調査・設計に2~3日、機械・電気設備の設置に2~3日、校正・試運転に2~3日、作業員のトレーニングに1日です。インフラが整っている工場では、5~7日に短縮できます。
食品工場向け金属検出機の設置費用はどのくらいですか?
費用は機器の種類、設置の複雑さ、統合要件によって異なります。基本的なコンベア式金属検出機(例:Mettler Toledo Safelineシリーズ)は、機器と設置を含めて1億5,000万~4億ドンです。調査・設計費用は通常別途で、約1,000万~2,000万ドンです。詳細なお見積もりについては、下記のホットラインでViệt Đức Trí Groupまでお問い合わせください。
金属検出機には8点チェックと24点チェックのどちらが必要ですか?
8点チェックはHACCP基準における最低要件であり、ほとんどの食品工場に推奨されています。24点チェックは、BRCやIFSの認証を取得している工場、または顧客から厳格な要求がある場合に適用されます。24点チェックの所要時間は8点チェックの3~4倍ですが、特に複雑な形状の製品において、より高い信頼性が得られます。
金属検出機の誤警報を減らすにはどうすればよいですか?
誤警報は通常、電磁ノイズ、振動、または水分含有量の高い製品によって発生します。解決策としては、EMIの点検・低減(干渉源となる機器の移設、フィルターの設置)、振動を抑えるためのコンベアの調整、製品信号と異物を区別するための多周波数モードの使用などがあります。水分の多い製品(肉、魚)には、水分補償技術(product compensation)を備えた機器を選定してください。
金属検出機は品質管理システムと統合できますか?
はい、現在の産業用金属検出機のほとんどは、Modbus、Profibus、またはEthernet/IPプロトコルによるPLC接続をサポートしています。警報データ、検出回数、製品情報をMESやERPシステムに記録できます。これにより、トレーサビリティと品質レポートの自動化が可能になり、現代の品質管理要件を満たすことができます。
金属検出機の定期メンテナンスはどのくらいの頻度で行うべきですか?
日常メンテナンス:検出コイルの清掃、コンベアの点検、始業時のチェック。3か月ごとの定期メンテナンス:絶縁抵抗の点検、ボルトの増し締め、ベアリングの給油。12か月ごとの大規模メンテナンス:信号ケーブルの交換、電気系統全体の点検、証明書付きの標準テストピースによる再校正。メンテナンススケジュールを遵守することで、機器が安定して動作し、寿命を延ばすことができます。
結論とアドバイス
食品工場における金属検出機の設置プロセスは、単なる技術的作業ではなく、製品品質への戦略的投資です。調査から運転までの5つのステップを正しく実行すれば、企業は製品回収のリスクを最小限に抑え、ブランドを保護し、HACCP基準を持続的に満たすことができます。
Việt Đức Trí Groupは、全国の食品工場向けに、コンサルティング、調査、設置から金属検出機のメンテナンスまでのトータルソリューションを提供しています。経験豊富な技術チームとMettler Toledoなどの一流機器パートナーとともに、お客様の企業に最適な品質管理システムをお届けすることをお約束します。
お客様の工場に適した金属検出機の設置プロセスについてのご相談は、0935 295 337または[email protected]まで今すぐお問い合わせください。Việt Đức Trí Group — ベトナム企業のためのB2Bソリューション。