
金属検出機は、コンベアに組み込まれた食品安全検査装置であり、生産ライン内で金属異物(鉄、ステンレス、アルミ)が混入した製品を自動的に検出・排除します。ベトナムでは、新規導入案件の60〜70%で設置位置の誤りや製品ごとの校正未実施が発生しており、誤警報の連発や検査生産性の低下を招いています。
食品工場における金属検出機とは何ですか?

コンベア式金属検出機は、電磁界を利用して通過する食品製品中の金属異物を検出します。システムは送信コイル、受信コイル、信号処理部で構成され、製品の種類や装置構成に応じて0.5mm〜3mmの金属粒子を検出できます。
コンベア式金属検出機は、電磁界の平衡原理に基づいて動作します。金属が混入していない製品が通過する際、受信信号は安定しています。金属異物があると電磁界が乱れ、装置が信号を発して不良品を排除します。精度はさまざまな要因に依存します。すなわち、製品の種類(水分、塩分含有量、温度)、コンベア速度、設置位置、周囲環境です。コンベア式金属検出機とX線の比較によると、各技術にはそれぞれ利点がありますが、包装済み食品においては、金属検出機が依然として最も低コストで効果的なソリューションです。
誤り1:大出力の電磁機器の近くに設置する
関連製品


コンベアモータ、インバータ、熱溶着機、または配電盤が金属検出機から2〜3メートル未満の距離に設置されていると、電磁ノイズが発生し、機械が継続的に誤警報を発します。この誤りは、ベトナムの食品工場における設置不具合の40〜50%を占めています。
ビンズオン省とドンナイ省の食品工場12社を実地調査した際(2024〜2025年)、12件中6件で、5〜10 HPのモータ付近への設置により金属検出機が1生産シフトあたり20回以上の誤警報を発していたことを確認しました。解決策:金属検出機と大出力の電磁機器との間に最低3〜5メートルの距離を保つことです。スペースが限られている場合は、軟鋼またはフェライト製のシールドプレート(shield plate)を追加で取り付けてください。コンベア金属検出機の統合による製品不良の削減を正しく行うには、工場レイアウトの設計段階から環境ノイズの要素を考慮する必要があります。
誤り2:製品の種類ごとに機械を校正しない

食品製品は水分量、塩分含有量、温度、サイズが異なるため、それぞれ異なるベース信号(product effect)を生じます。SKUごとに校正(auto-setup/product calibration)を行わない場合、機械は誤警報を発するか、異物を見逃します。
例えば、冷凍肉製品(-18°C)は乾燥ビスケットとは全く異なる導電率を持ちます。カントー省の水産加工工場におけるケーススタディでは、生鮮魚製品から冷凍魚へ切り替える際に再校正を行わなかったところ、誤警報率が3-5%から25-30%に増加しました。正しい手順:SKUを変更するたび、または製品の配合を変更するたびに、メーカーの指示に従ってauto-setup(またはproduct learn)を実施します。Mettler Toledo Safelineシリーズの場合、校正時間は1回わずか2-5分です。製品ノイズ対策機能を詳しく理解するには、Mettler Toledo Safeline食品用金属検出機をご参照ください。
誤り3:コンベヤからの機械的振動を無視する

金属検出機を設置したコンベヤに防振材や防振ベースがない場合、モーターやローラーからの振動が機体に伝わり、信号ノイズを引き起こします。特に小さな金属粒子(0.5-1.5mm)の場合に顕著です。
機械的振動は金属検出機の送信コイルと受信コイル間の距離を変化させ、偽のノイズ信号を生じます。ハノイの菓子製造工場では、機械の脚の下に防振ゴムパッド(厚さ10-15mm)を設置した後、誤警報率が1シフトあたり12-15回から1-2回に減少しました。解決策:防振ゴム脚または防振スプリングを使用し、設置面が平らで堅固であることを確保します。振動計(vibration meter)を用いて許容閾値0.5mm/s未満で定期的に振動を検査します。
誤り4:検出閾値を過敏または過度に粗く設定する

多くの工場は安全を考慮して検出閾値を過敏に設定(例:Fe 0.3mm)しますが、これにより誤警報が頻発します。逆に、過度に粗く設定(Fe 2.5mm)すると危険な異物を見逃す可能性があります。HACCP基準と製品の特性に基づき、感度と誤警報率のバランスを取る必要があります。
ベトナムの食品工場20社を対象とした調査(2024年)では、35%の企業が包装製品に対してFe閾値を0.5mm未満に設定し、1シフトあたり30-50回の誤警報を招いていました。一方、HACCP基準では通常の包装食品に対してFe閾値0.8-1.2mmを推奨しています。解決策:管理すべき異物サイズに応じた標準試料(test piece)での試験結果に基づいて閾値を設定します。ベース信号が高い製品(肉、チーズ、塩分の多い食品)では、閾値をFe 1.5-2.0mmに引き上げる必要がある場合があります。設定手順の詳細については、2026年食品工場向け金属検出機設置プロセスをご参照ください。
誤り5:運転および定期メンテナンスのトレーニングを行わない

運転員が動作原理を理解せず、警報のリセット方法、test pieceの確認、または検出ヘッドの清掃方法を知りません。定期メンテナンスが省略され、6-12か月の使用後に感度の低下や機器の故障を招きます。
ラムドン省の野菜果物加工工場における実例:8か月の運転後、検出ヘッドの窓に汚れが付着し、受信コイルがずれたため、Fe検出感度が1.0mmから2.5mmに低下しました。原因:定期清掃スケジュールがなく、作業員が毎日のtest piece確認のトレーニングを受けていませんでした。解決策:各シフト開始時のtest piece確認、毎週の検出ヘッド清掃、技術者による6か月ごとの定期校正を含む運転SOPを策定します。機械が警報を発した際の処理手順(reject verification、ログ記録、QC報告)について、1シフトあたり少なくとも2-3名の作業員をトレーニングします。
5つの誤りの概要と影響表
| 誤り | パフォーマンスへの影響 | 是正策 |
|---|---|---|
| 電磁機器の近くに設置 | 1シフトあたり20〜50回の誤警報、生産性15〜25%低下 | 距離≥3m、干渉シールドの設置 |
| 製品ごとのキャリブレーション未実施 | 誤警報が5〜10倍に増加、異物の見逃し | 新規SKUごとにオートセットアップ、1回2〜5分 |
| 機械的振動 | 信号ノイズ、感度30〜50%低下 | 防振ゴムパッド、定期的な振動チェック |
| 不適切な閾値設定 | 過敏すぎる場合:誤警報、粗すぎる場合:不良の見逃し | 標準テストピースに基づく設定、HACCP基準を参照 |
| トレーニングとメンテナンスの不足 | 6〜12か月後に感度40〜60%低下、機器の故障 | 運用SOP、1シフトあたり2〜3名のトレーニング、6か月ごとのメンテナンス |
実例:ビンズオン省の食品工場が誤警報を90%削減
ビンズオン省ミーフオック3工業団地にある冷凍食品製造工場(従業員200名)では、金属検出機が1シフトあたり30〜40回の誤警報を発していました。調査の結果、3つの主な誤り(7.5 HPモーターの近くへの設置、冷凍製品ごとのキャリブレーション未実施、防振対策の不足)を是正したところ、誤警報率は1シフトあたり2〜4回に減少し、Fe 1.0mmの検出精度は98.5%に達しました。是正コスト:1,200万〜1,800万ドン(干渉シールド、防振パッド、従業員トレーニング)。投資回収期間:生産中断の削減と検査生産性の向上により3〜4か月。
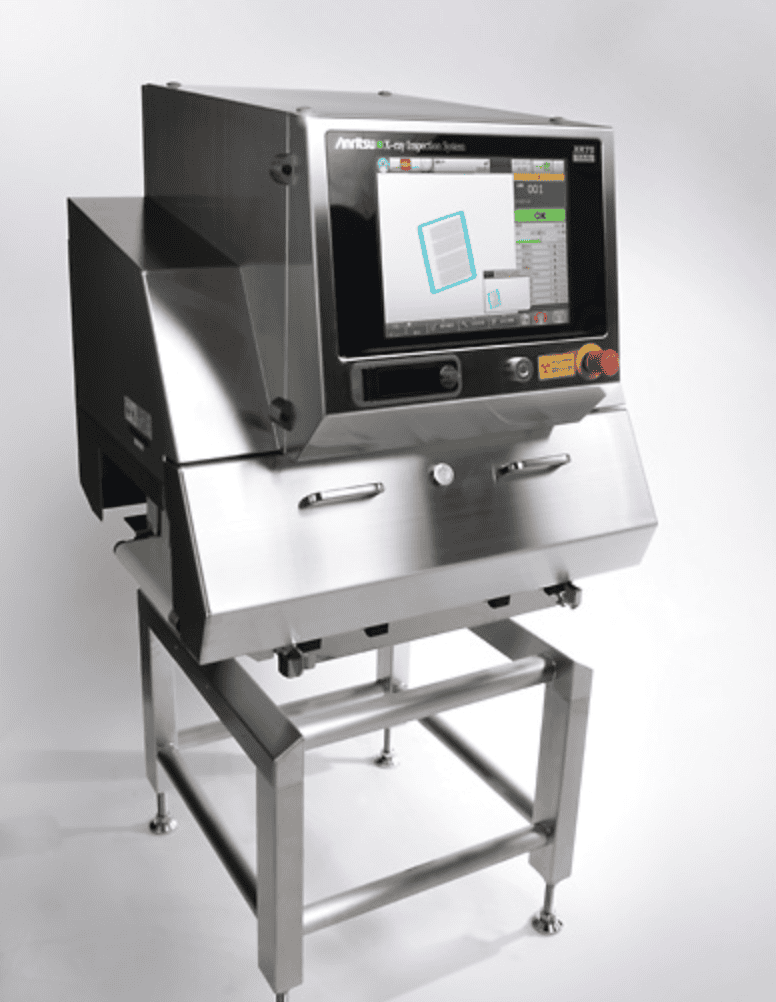
このケーススタディは、誤りを正確に特定し適切な技術的解決策を適用することが明確な効果をもたらすことを示しています。この工場はその後、既存の金属検出機と組み合わせて異物管理を包括的に達成するため、高級製品ライン向けにX-ray検査装置システムを追加導入しました。
よくある質問
以下は、食品工場で金属検出機を導入する際に、企業の経営者や技術者からよく寄せられる質問です。
金属検出機はステンレス304を検出できますか?
金属検出機の校正はどのくらいの頻度で行うべきですか?
既存のコンベアに金属検出機を設置できますか?
塩分含有量の高い製品は金属検出機に影響しますか?
食品工場向けの金属検出機の設置費用はいくらですか?
真正のアラームと誤報をどう見分けますか?
食品工場向け金属検出機の設置について詳しいご相談をご希望の場合は、Việt Đức Trí Groupのホットライン 0935 295 337 またはメール [email protected] までお問い合わせください。技術チームはベトナムの50以上の食品工場での導入実績を持つ8年以上の経験を有しています。